

DIMENZIJE IN VELIKOST JEKLENIH CEVI EN 10255
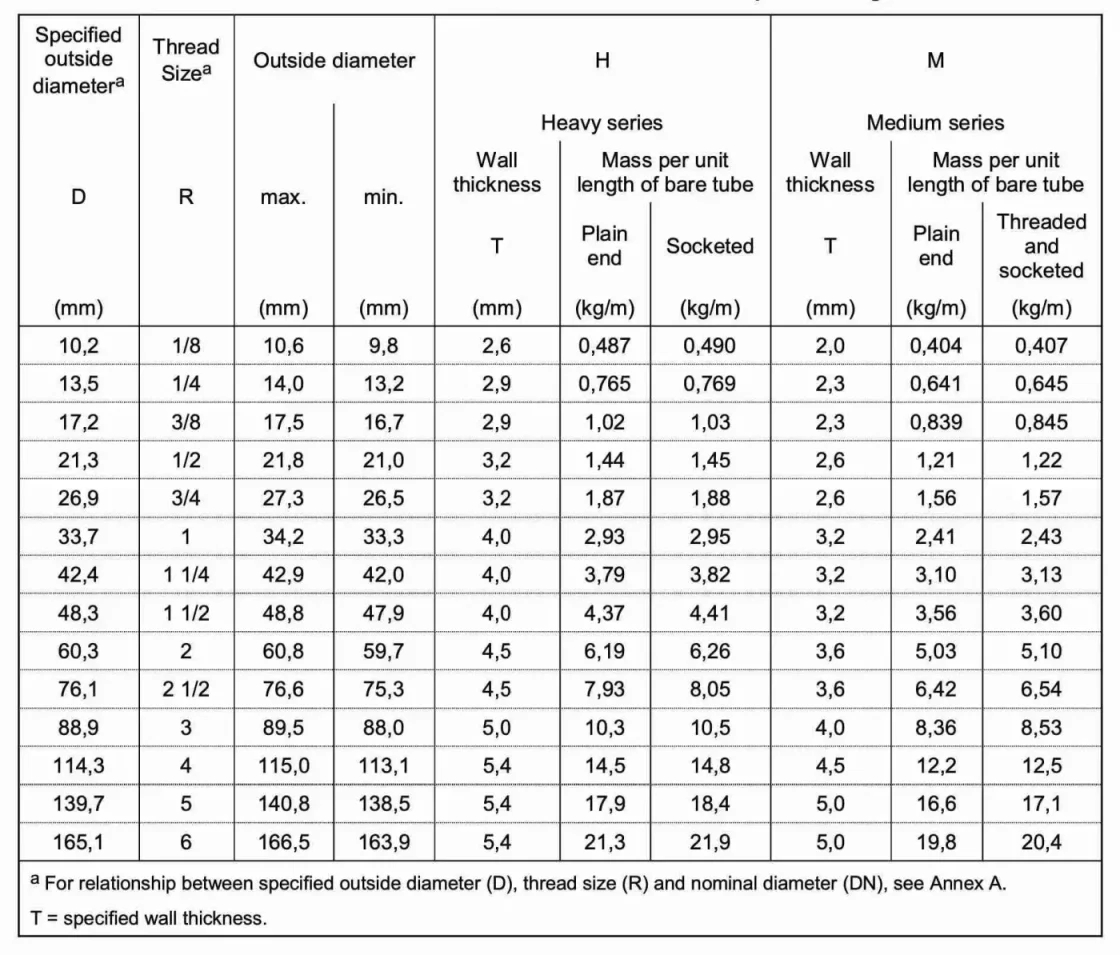
Naslednja tabela vsebuje mere in težo jeklenih cevi v skladu z evropskim standardom EN 10255 "Cevi iz ne-legiranega jekla, primerne za varjenje in vrezovanje navojev" in britanskim standardom BS 1387:1985 "Specifikacije za jeklene cevi z vijačenjem in vtičnicami ter za jeklene cevi z ravnimi konci, primerne za varjenje ali privijanje na cev BS 21 niti":
KONTAKTIRAJTE NAS:sales@briskmetal.com
|
Določeno zunaj premera
(mm) |
nit Sizea
R |
Zunaj
max.
(mm) |
premer
min.
(mm) |
H
stena debelina
T
(mm) |
H
težka serija
maša dolžina o
Navaden konec
(kg/m) |
s
na enoto f gola cev
Socketed
(kg/m) |
jaz
stena debelina
T
(mm) |
M
dium seri
maša dolžina o
Navaden konec
(kg/m) |
es
na enoto f gola cev
Navojna in vtičnico
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Za razmerje med navedenim zunanjim premerom (D), velikostjo navoja (R) in nazivnim premerom (DN) glejte Prilogo A. T=določena debelina stene. |
|||||||||
|
Nazivna vrtina |
Zunanji premer |
Debelina |
Teža |
||||||
|
Svetloba |
Srednje/ Težko
|
Svetloba |
Srednje |
Težko |
Svetloba |
Srednje |
Težko |
||
|
v |
mm |
mm |
mm |
mm |
mm |
mm |
kg/m |
kg/m |
kg/m
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
KEMIJSKA SESTAVA EN 10255 CEVI
| Ocena | Kemična sestava (%) | |||
| S195T | C | Mn | P | S |
| Manjše ali enako 0,20 | Manjše ali enako 1,40 | Manjše ali enako 0,035 | Manjše ali enako 0,030 | |
MEHANSKE LASTNOSTI EN 10255 CEVI
| Ocena | Mehanske lastnosti | ||
| S195T | Meja tečenja (Mpa) | Natezna trdnost (Mpa) | Raztezek (%) |
| 195 | 320-520 | 20 | |
DOVOLJENA ODSTOPANJA CEVOVODOV EN 10255
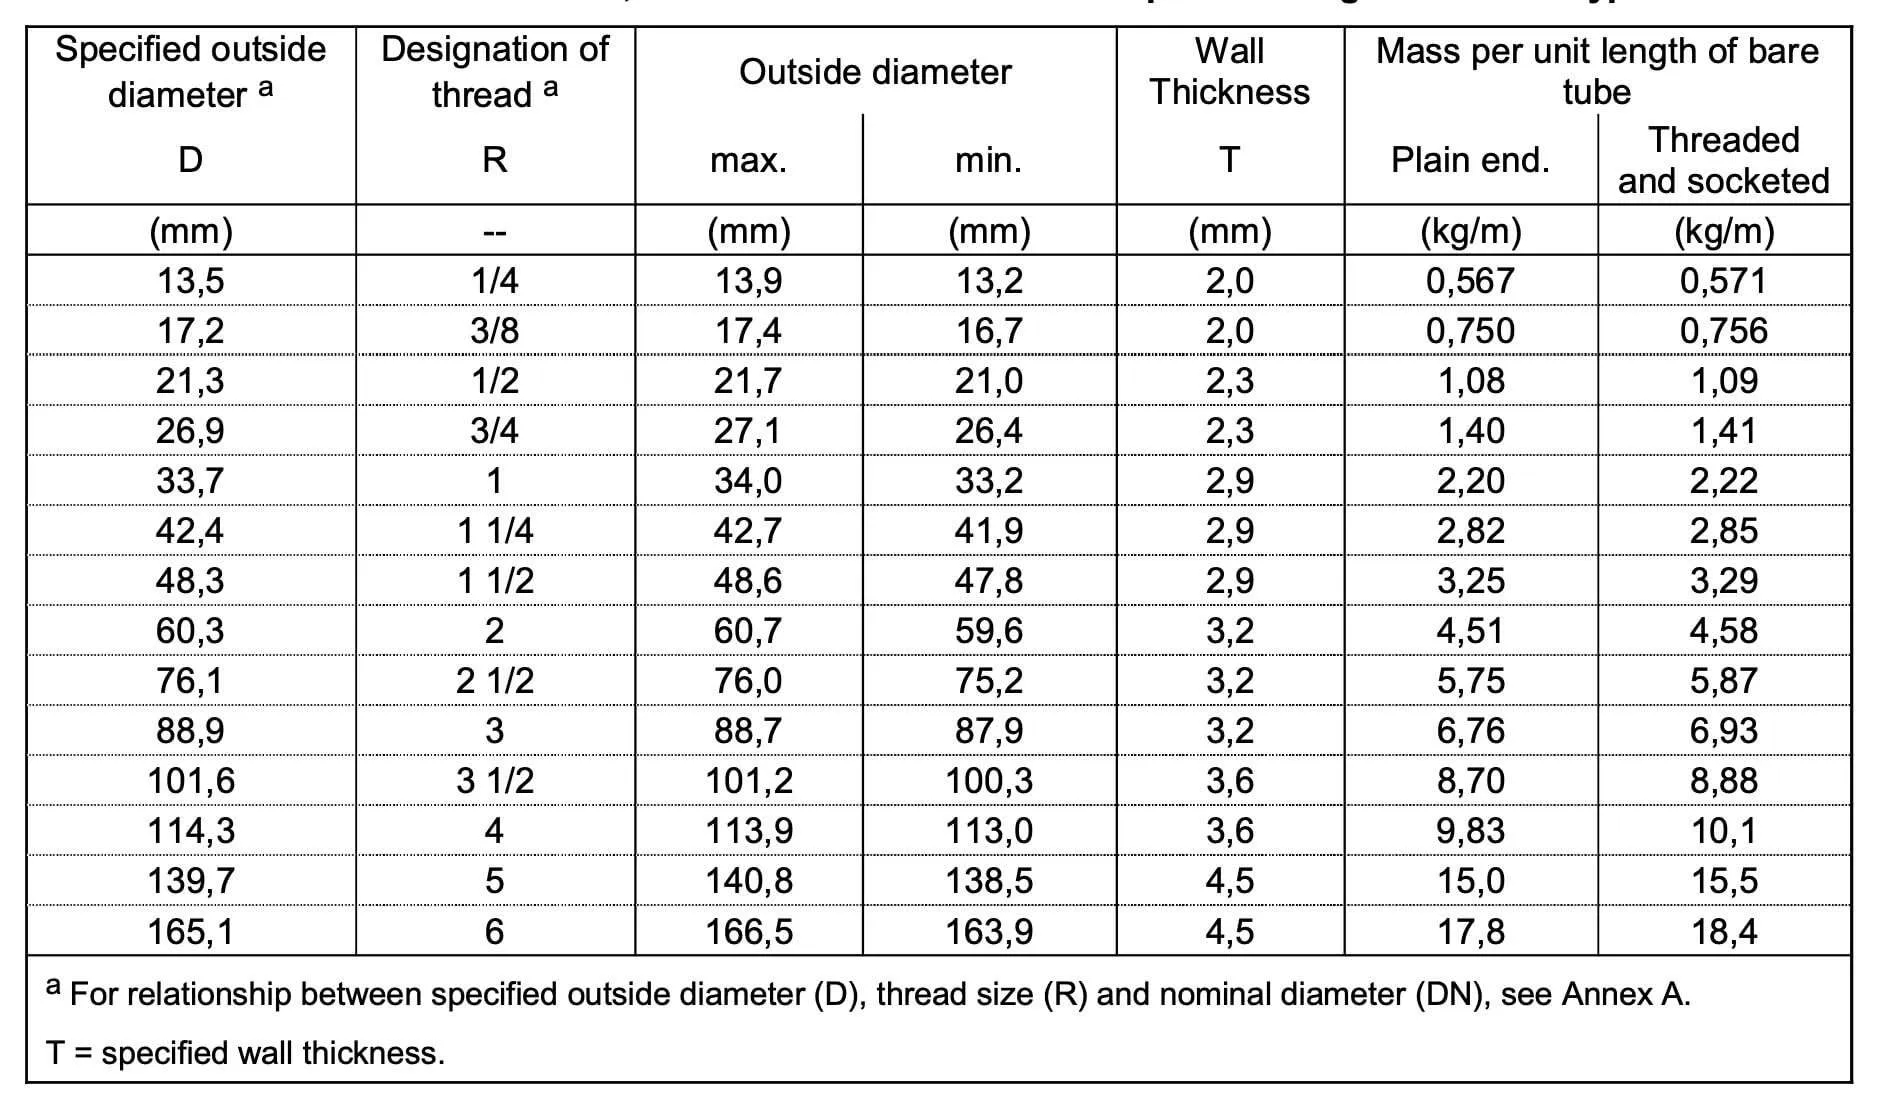
- Vrsta L - Toleranca dimenzij in enota mase
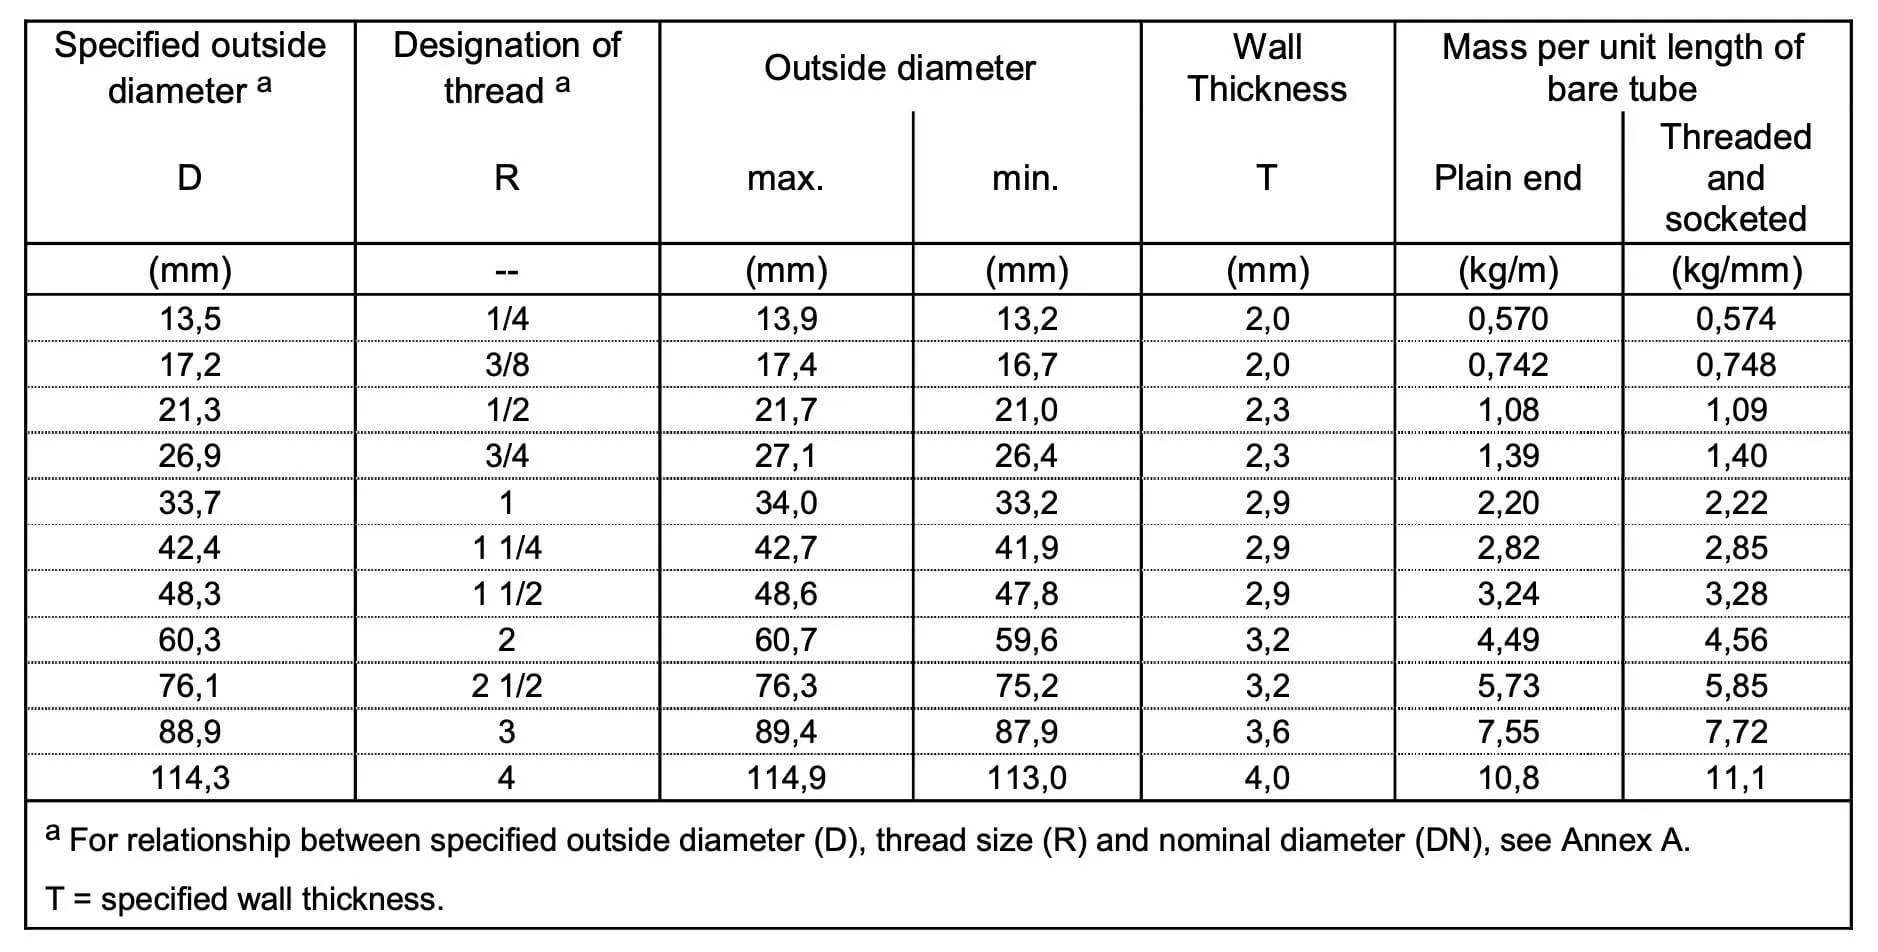
- Vrsta L1 - Toleranca dimenzij in enota mase
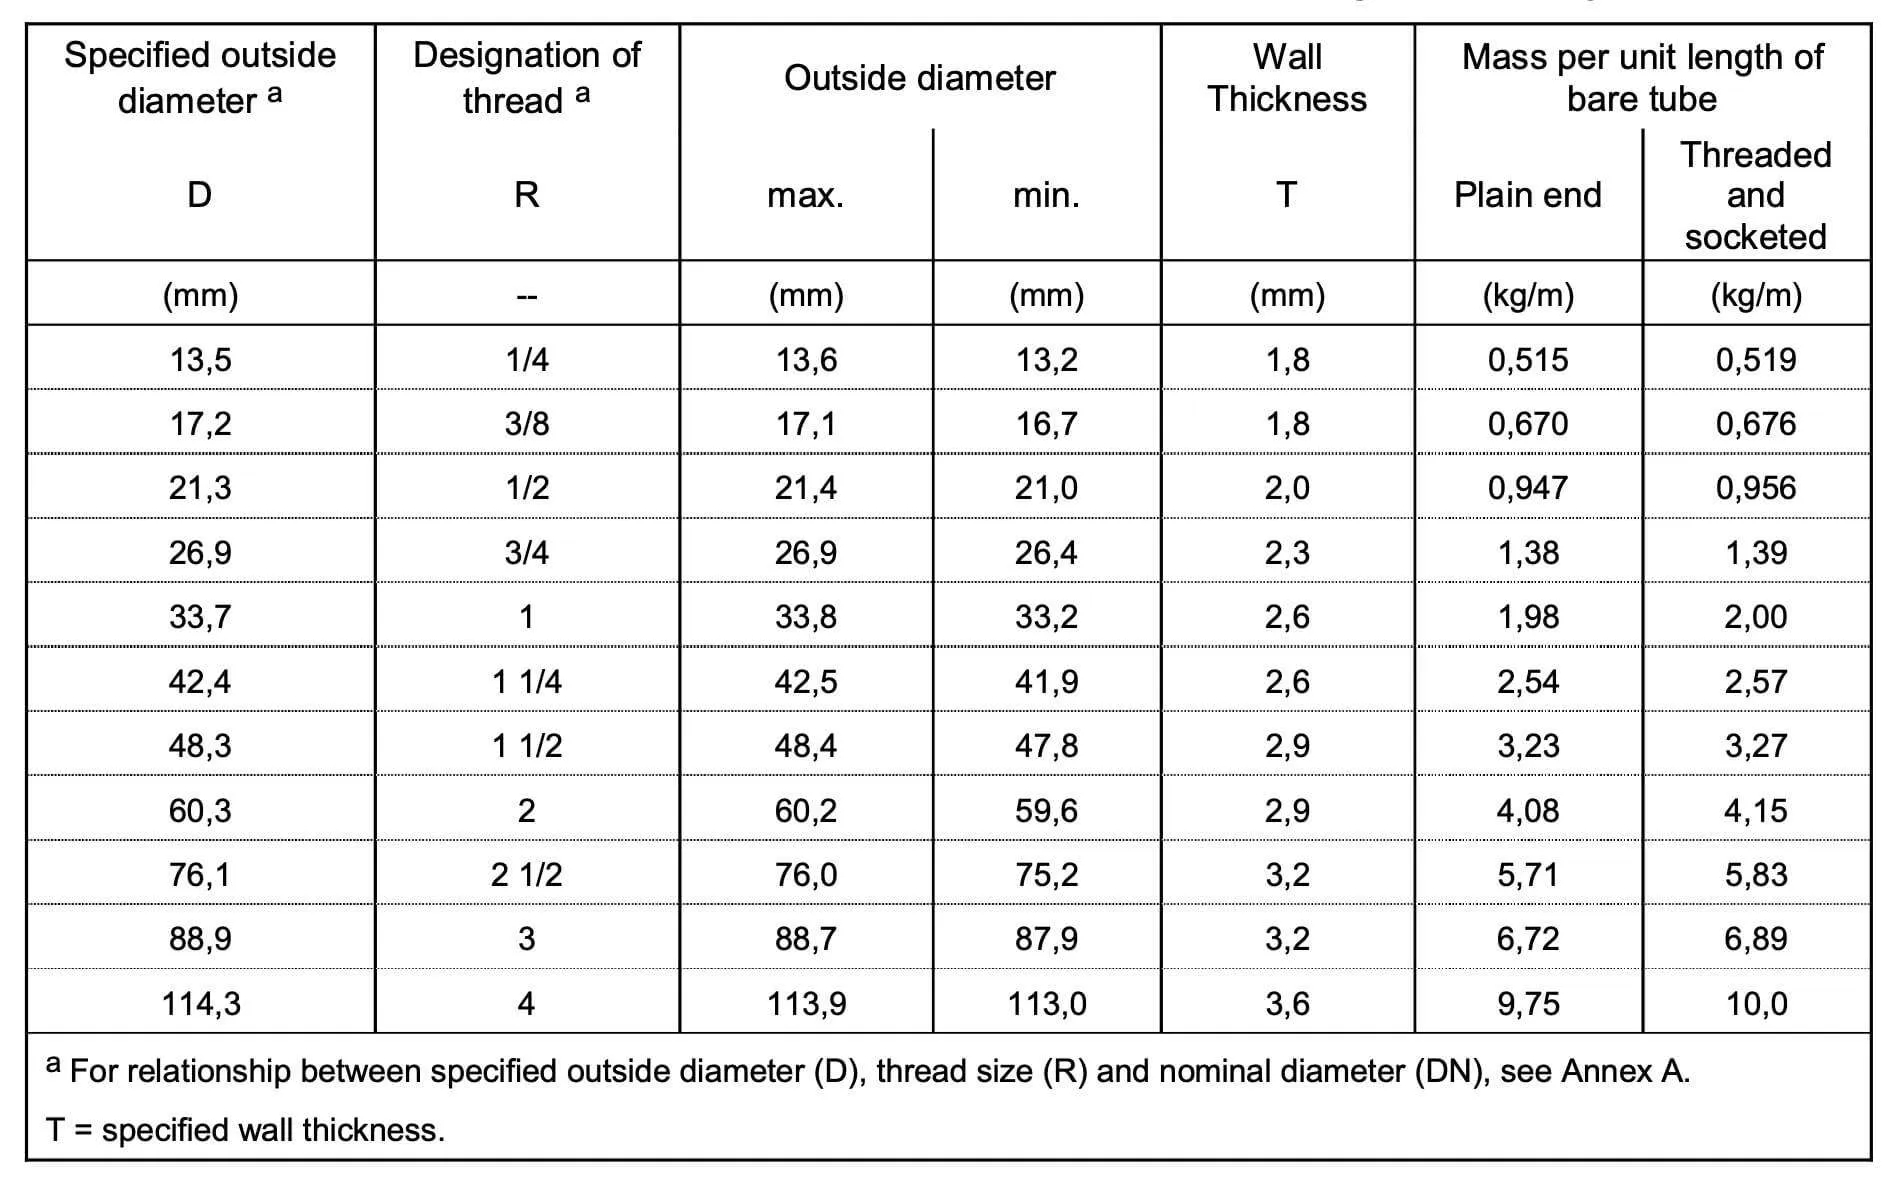
- Vrsta L2 - Toleranca dimenzij in enota mase
- Debelina stene
• ±10 %. za serije M in H & tip L;
• -8 % s plus toleranco, omejeno z masno toleranco, za tipa L1 in L2.
- Teža
• ±7,5 % za svežnje po 10 ton ali več, za serije M in H ter tip L;
• +10%, -8% na posameznih epruvetah za tipa L1 in L2.
- Naravnost
• Ravnost ne sme presegati 0,002 L.
PRESKUS IN PREGLED CEVOVODOV EN 10255
- Natezni preskus
Natezni preskus se izvede na goli cevi v skladu z EN 10002-1.
- Preizkus upogiba
Da bi zagotovili kakovost naših varjenih cevi, izvajamo preskus upogiba v skladu z EN 10232. Ta preskus se uporablja za gole cevi z določenimi zunanjimi premeri od 17,2 mm do vključno 60,3 mm, cev pa je upognjena pod kotom 90 stopinj. Utor v oblikovalnem orodju ima širino, ki se natančno prilega premeru cevi, in globino, ki ni manjša od polovice premera. Polmer na dnu utora prvega je podan v spodnji tabeli. Varjene cevi je treba upogniti tako, da je zvar na zunanji strani krivine. Na cevi ne sme biti razpok, vidnih brez povečevalnih pripomočkov. Z izvedbo tega testa lahko zagotovimo, da naše varjene cevi izpolnjujejo najvišje standarde kakovosti.
| Premer (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Polmer upogiba | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Preskus sploščitve
Da bi zagotovili strukturno celovitost varjenih cevi, se izvede preskus sploščenja v skladu z EN 10233. Preskus se uporablja za gole cevi z zunanjim premerom, večjim od 60,3 mm, in vključuje sploščenje cevi v stiskalnici, dokler razdalja med ploščama, izmerjena pod obremenitvijo, ne doseže 75 % prvotnega zunanjega premera. Zvar naj bo nameščen izmenično pod kotom 0 ali 90 stopinj glede na smer izravnave. Med postopkom izravnave cev ne sme pokazati nobenih razpok ali napak, vidnih brez povečevalnih pripomočkov. Ko razdalja med ploščama doseže 60 % prvotnega zunanjega premera, rahla prezgodnja okvara na robovih ne velja za razlog za zavrnitev. Ta preskus zagotavlja, da lahko varjene cevi brez napak prenesejo zahtevano količino tlaka.
- Preizkus tesnosti
Vsak sistem, ki vključuje transport tekočin, mora biti zasnovan tako, da zagotavlja, da ni puščanja. To je še posebej pomembno v panogah, kot je zdravstvo, kjer ima lahko že majhno puščanje resne posledice. Da zagotovijo celovitost svojih izdelkov, morajo proizvajalci vsako cev preizkusiti-za tesnost. Najpogostejša vrsta preskusa je hidrostatični preskus, ki vključuje polnjenje cevi z vodo in pritisk na 50 barov za najmanj 5 sekund. Vendar imajo proizvajalci tudi možnost uporabe elektromagnetnega preskusa v skladu z EN 10246-1. Ne glede na vrsto preskusa, ki se uporablja, je cilj zagotoviti, da je končni izdelek popolnoma varen in primeren za uporabo.
- Merski pregled
Izvede se pregled velikosti in dimenzij.
- Vizualni pregled
Vizualni pregled se izvede v skladu s standardom.
OZNAKE NA CEVEH EN 10255
Oznake je treba namestiti vsaj enkrat znotraj enega metra od enega konca cevi, cevi pa morajo biti označene z naslednjimi informacijami z ustreznimi in trajnimi metodami:
• Ime ali blagovna znamka proizvajalca;
• resen simbol (H ali M) in tip (L, L1 ali L2);
• Simbol proizvodnega procesa (S ali W)
Barve so lahko koristen način za organiziranje in prepoznavanje različnih predmetov, kar še posebej velja, ko gre za cevi. Cevi se pogosto uporabljajo v različnih okoljih, od gradbišč do laboratorijev, in so na voljo v številnih velikostih in materialih. Čeprav ima vsaka vrsta cevi svoje edinstvene lastnosti, morajo biti vse označene, da jih je mogoče zlahka prepoznati. Proizvajalec se lahko odloči za barvno kodiranje namesto oznak serije ali tipa. To bo olajšalo hitro prepoznavanje različnih vrst cevi, prihranilo čas in preprečilo zmedo.
| Težko | Srednje | Vrste |
| Rdeča | Modra | Glej tabelo toleranc |
Na etiketi vsakega svežnja so navedeni naslednji podatki:
• Ime ali blagovna znamka proizvajalca;
• Standardna oznaka EN 10255;
• Simbol proizvodnega procesa (S ali W)
• D (zunanji premer) ali R (velikost navoja);
• Serija ali tip ali navedena debelina stene.
PRIMERJALNA TABELA EN 10255 IN BS 1387
BS 1387:1985, ki je bil odpravljen in nadomeščen z evropskim standardom EN 10255: 2004 (ki ga je nacionalni standardizacijski organ Združenega kraljestva sprejel kot BS EN 10255:2004 "cevi iz ne-legiranega jekla, primerne za varjenje ali rezanje navojev"), je bil umaknjen. Vrste v BS 1387 in EN 10255, ki ustrezajo druga drugi, so navedene v spodnji tabeli.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Svetloba |
| EN 10255 Srednje | BS 1387 Srednje |
| EN 10255 Težka | BS 1387 Težka |
IZGLED CEVI EN 10255
Kakovost cevi pogosto določa njena površinska obdelava. Zato morajo proizvajalci zagotoviti, da so njihovi izdelki brez napak, ki jih je mogoče odkriti z vizualnim pregledom. Notranja in zunanja površina cevi mora biti gladka, brez nepravilnosti ali madežev, ki bi zahtevali obdelavo. Vse površinske nepravilnosti, ki posegajo v določeno najmanjšo debelino stene, se štejejo za napake. Površinske nepravilnosti je dovoljeno popraviti z brušenjem ali strojno obdelavo, pod pogojem, da debelina stene na obdelanem območju ni manjša od določene minimalne vrednosti. Vse oblečene površine se morajo gladko zliti s konturo cevi. Z upoštevanjem teh smernic lahko proizvajalci proizvajajo cevi z vrhunsko površinsko obdelavo, ki izpolnjujejo najvišje standarde kakovosti.


